


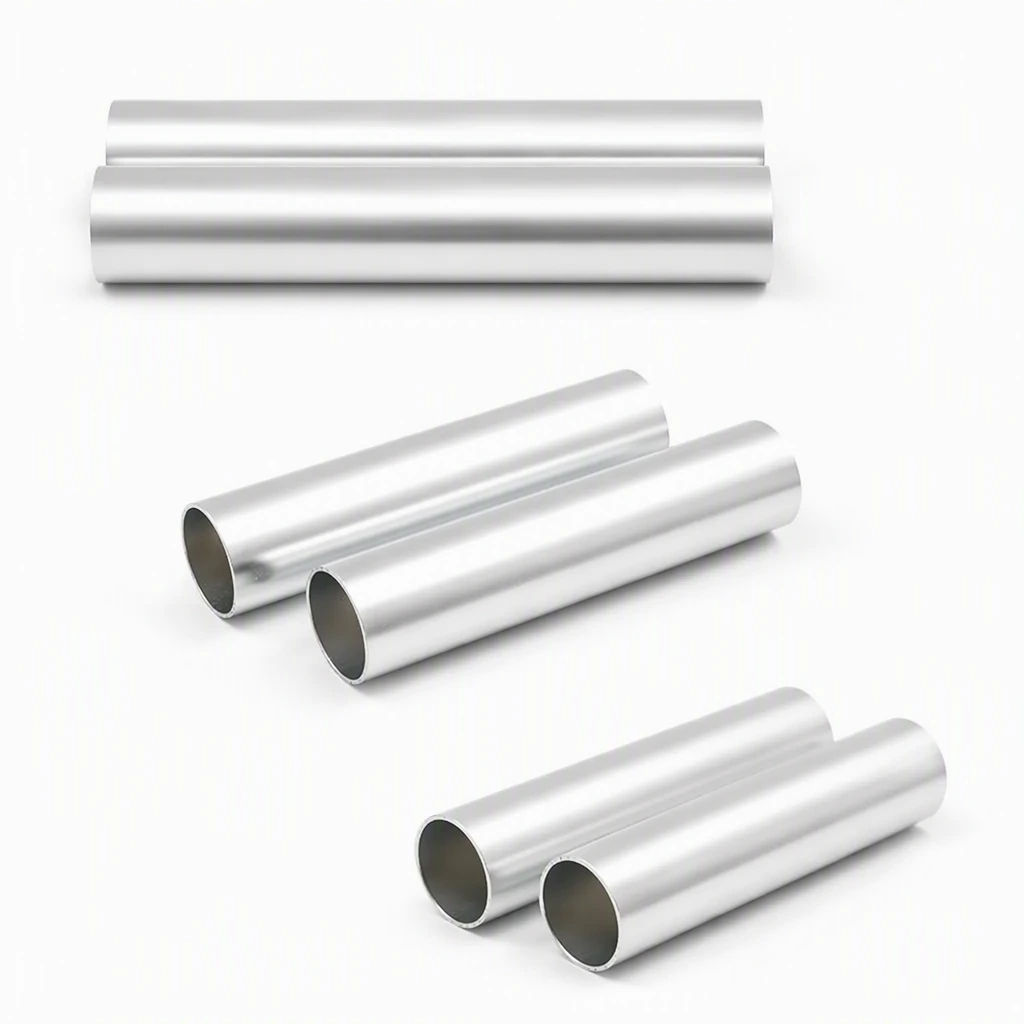
मशीन फ्रेम और उपकरण आवरणों के लिए 6063 T5 आयताकार एल्युमिनियम ट्यूब एनोडाइज्ड खोखला प्रोफाइल
मशीन फ्रेम और उपकरण आवरणों के लिए एनोडाइज्ड 6063 टी5 आयताकार एल्यूमीनियम ट्यूबिंग
यह आयताकार एल्युमीनियम ट्यूब 6063 मिश्र धातु से T5 टेम्पर में एक्सट्रूड की जाती है, जिससे सीधी भुजाओं और एकसमान मोटाई वाली खोखली संरचना बनती है। यह उन अनुप्रयोगों के लिए उपयुक्त है जहाँ हल्के, जंग-प्रतिरोधी फ्रेम सदस्य की आवश्यकता होती है, और आयताकार अनुभाग में सपाट सतहें होती हैं जो पैनल, ब्रैकेट और फिटिंग लगाने के लिए सुविधाजनक होती हैं। तैयार ट्यूब अपने आयामों को अच्छी तरह से बनाए रखती है और इसे मानक वर्कशॉप टूलिंग से काटा, ड्रिल किया और टैप किया जा सकता है। एनोडाइज्ड फिनिश इलेक्ट्रोलाइटिक प्रक्रिया द्वारा बनाई जाती है जो एल्युमीनियम की सतह पर ऑक्साइड की एक पतली परत बनाती है। यह परत धातु का हिस्सा होती है न कि कोई कोटिंग जो छिल सकती है, और यह ट्यूब को एक साफ, एकसमान रूप देती है जो उंगलियों के निशान और सामान्य उपयोग के निशानों से बचाती है। एनोडाइजिंग अक्सर दिखाई देने वाले फ्रेम भागों और ऐसे आवरणों के लिए चुना जाता है जहाँ कई लंबाई में एकरूपता महत्वपूर्ण होती है, और यह इनडोर और आश्रययुक्त आउटडोर उपयोग में कुछ सुरक्षा प्रदान करता है। सामान्य उपयोगों में मशीन फ्रेम, उपकरण आवरण, वर्क टेबल, गार्डिंग, डिस्प्ले स्टैंड और संरचनात्मक ट्रिम शामिल हैं। इन भूमिकाओं में, प्रोफाइल को अक्सर कॉर्नर ब्रैकेट, गसेट या आंतरिक कनेक्टरों के साथ जोड़ा जाता है, और सपाट किनारों के कारण साइड पैनल, दरवाजे और कंट्रोल प्लेट लगाना आसान हो जाता है। खोखला कोर वजन को कम रखता है, जबकि आयताकार आकार फ्रेम को जहां आवश्यक हो वहां मजबूती प्रदान करता है। निर्माण की दृष्टि से, 6063 सबसे अधिक उपयोग में आने वाली एल्यूमीनियम मिश्र धातुओं में से एक है। इसकी मशीनिंग साफ-सुथरी होती है, बेंडिंग में यह अच्छी तरह से आकार लेता है, और सामान्य तकनीकों से वेल्डिंग की जा सकती है, हालांकि एकरूपता की आवश्यकता होने पर वेल्डिंग से पहले स्थानीय रूप से एनोडाइज्ड परत को हटा देना चाहिए और बाद में जोड़ को फिनिश करना चाहिए। कटे हुए सिरों को डिबर किया जा सकता है और या तो उन्हें बिना एनोडाइज्ड छोड़ा जा सकता है या फिर से एनोडाइज्ड किया जा सकता है। ऑर्डर देने से पहले दीवार की मोटाई, बाहरी आयाम, कॉर्नर रेडियस और लंबाई मुख्य चर हैं जिनकी पुष्टि करनी आवश्यक है। चूंकि ट्यूब एक्सट्रूज़न द्वारा निर्मित होती है, इसलिए डाई सटीक क्रॉस-सेक्शन निर्धारित करती है; मानक सेक्शन को लंबाई में काटा जा सकता है, जबकि कस्टम सेक्शन के लिए नए टूलिंग की आवश्यकता हो सकती है। आयामों और सीधेपन पर सहनशीलता पहले से तय कर लेनी चाहिए ताकि पुर्जे बिना किसी अतिरिक्त रीवर्क के फिट हो सकें। खरीदारों के लिए, व्यावहारिक बिंदु मिश्र धातु और टेम्पर, सतह उपचार, क्रॉस-सेक्शन ड्राइंग, लंबाई और कट टॉलरेंस, और परिवहन के लिए पैकिंग विधि हैं। आयामों और किसी भी महत्वपूर्ण टॉलरेंस के साथ एक स्पष्ट ड्राइंग विसंगतियों से बचने में मदद करती है। यह पृष्ठ मशीन फ्रेम और एनक्लोजर में उपयोग के लिए 6063 T5 आयताकार एनोडाइज्ड एल्यूमीनियम ट्यूब की सामान्य विशेषताओं का वर्णन करता है। प्रत्येक पूछताछ के लिए सटीक आयाम, टॉलरेंस और फिनिश आवश्यकताओं की पुष्टि की जानी चाहिए।
5.0
समय सीमा:
1-20 (किलोग्राम): 32 (दिन), 21-200 (किलोग्राम): 33 (दिन), 201-5000 (किलोग्राम): 35 (दिन), >5000 (किलोग्राम): बातचीत के बाद तय किया जाएगा (दिन)
शिपिंग:
समुद्री माल ढुलाई का समर्थन करें
उत्पत्ति का स्थान:
चीन
भुगतान:
एल/सी, डी/ए, डी/पी, टी/टी, वेस्टर्न यूनियन, मनीग्राम, ओए
ब्रांड का नाम:
चैनल
मॉडल संख्या:
CHJQ-ALUP
design customization
Please fill out the form below to request a quote or to request more information about us. Please be sure to upload customized requirement documents or pictures, and we will get back to you as soon as possible with a response. we're ready to start working on your new project, contact us now to get started.
कृपया उद्धरण का अनुरोध करने या हमारे बारे में अधिक जानकारी का अनुरोध करने के लिए नीचे दिए गए फॉर्म को भरें। कृपया अपने संदेश में यथासंभव विस्तृत रूप से रहें, और हम प्रतिक्रिया के साथ जल्द से जल्द आपके पास वापस आ जाएंगे। हम आपकी नई परियोजना पर काम करना शुरू करने के लिए तैयार हैं, शुरू करने के लिए अब हमसे संपर्क करें।
सतह का रंग
चांदी, कांस्य, शैंपेन, काला, सुनहरा, या अनुकूलित
मानकों
GB/T 5237, EN12020-1.2, ASTM B85-96, JIS H5302, आदि
प्रोडक्ट का नाम
एल्युमीनियम ट्यूब/एल्युमीनियम पाइप
सतह का उपचार
मिल फिनिश, एनोडाइज्ड, पॉलिश, पाउडर कोटेड, आदि
श्रेणी
1000-7000 सीरीज, 1000 सीरीज, 2000 सीरीज, 3000 सीरीज, 6000 सीरीज, 7000 सीरीज आदि।
दीवार की मोटाई
0.3 मिमी-50 मिमी
प्रयोग
सजावट, उद्योग, सहायता, आदि
लंबाई
अनुकूलित
कठोरता
160-205 आरएम/एमपीए
डिलीवरी का समय
22 ~ 30 दिन
मिश्रधातु है या नहीं?
क्या मिश्र धातु
उत्पत्ति का स्थान
जियांग्सू, चीन
सहनशीलता
±1%
{{item.score}} सितारे
{{item.pre}}%
{{item.nickname ? (item.nickname.slice(0, 2) + '*****') : item.source === 1 ? 'mall buyer' : '--'}}
{{item.comment_time}}
Review in the {{item.country}}
{{itemAttr.params_key}}: {{itemAttr.params_value}}
हमारे साथ जुड़े
यदि आपको हमारी कंपनी के बारे में अधिक जानकारी चाहिए, तो कृपया हमसे संपर्क करने में संकोच न करें। हम आपके प्रोजेक्ट के लिए उच्च गुणवत्ता वाले उत्पाद बनाने में अत्यंत प्रसन्न होंगे।
संबंधित उत्पाद
कॉपीराइट © 2026 झांगजीगांग चैनल इंटरनेशनल कंपनी, लिमिटेड | गोपनीयता नीति साइट मैप