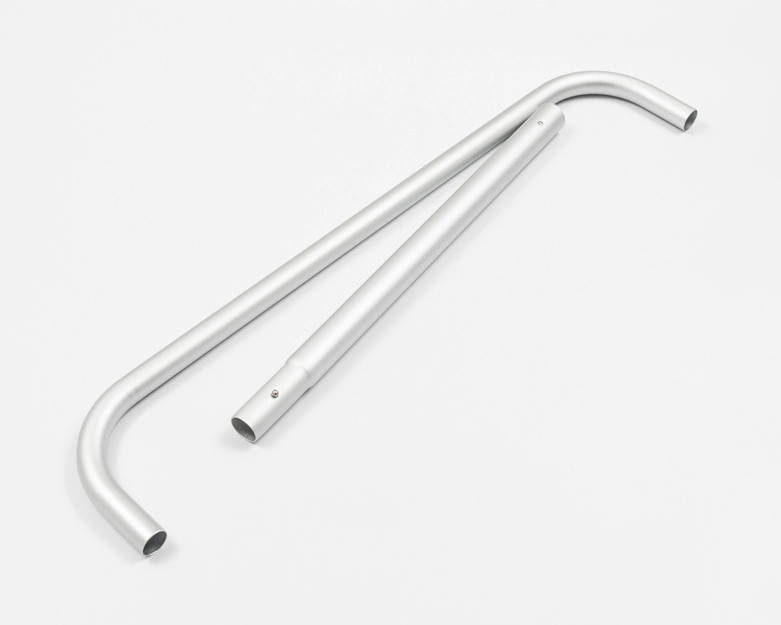
Un tubo de aluminio doblado a 90 grados forma un ángulo recto en lugar de una curva suave, de modo que las dos patas se unen en una esquina cuadrada. Se utiliza cuando un marco, riel o soporte gira en una esquina en una sola pieza, en lugar de estar unido a partir de dos tubos separados, lo que reduce la cantidad de soldaduras, soportes y puntos de fijación en el ensamblaje.
El material de partida es un tubo de aleación de aluminio, generalmente de grados como 6063 o 6061, con un temple elegido según la severidad de la curvatura. Los temples más blandos se adaptan mejor a radios pequeños, mientras que los temples más duros mantienen una pata más recta y aumentan la resistencia durante el uso. Los diámetros exteriores de los tubos, que van desde aproximadamente 12 mm hasta 76 mm, con un espesor de pared de entre 1,2 mm y 5,0 mm, cubren la mayoría de las piezas de marcos de ángulo recto.
Los codos rectos se suelen producir mediante doblado rotatorio con un mandril y una matriz de limpieza. El mandril sujeta la pared interior para evitar que el tubo se colapse en la esquina, y la matriz de limpieza controla el material a medida que se estira alrededor de la matriz de doblado. La recuperación elástica se mide en la primera pieza y se tiene en cuenta en el utillaje.
El radio de curvatura viene determinado por la herramienta. Un radio de línea central de entre una vez y media y tres veces el diámetro exterior es común en estructuras, y un radio mayor proporciona una transición más suave con menor adelgazamiento en la parte exterior de la esquina. Las longitudes de las patas se miden desde los puntos de tangencia, por lo que el dibujo debe indicar la referencia utilizada.
Al formar un ángulo recto, la pared exterior se estira y la interior se comprime, por lo que la pared se adelgaza en el radio exterior y puede arrugarse en el radio interior si la herramienta no está ajustada correctamente. Las piezas de producción se revisan para comprobar el espesor de la pared en la curvatura, la ovalidad en toda la sección y el estado de la superficie a ambos lados de la esquina.
Los tubos pueden suministrarse con acabado natural, anodizado o con recubrimiento de color. El acabado se aplica después del doblado, de modo que la esquina presenta la misma superficie que los extremos rectos. Cuando la pieza es visible en el producto terminado, los dobleces se realizan con cuidado para que las superficies conformadas lleguen al ensamblaje sin marcas.
Cada lote se inspecciona comparándolo con el plano antes de su envío. Las comprobaciones incluyen el ángulo de curvatura, la longitud de las patas, el radio, la planitud de la sección en la esquina y el estado general de la superficie. Las piezas que se soldarán o atornillarán a un marco se revisan para asegurar que la esquina quede perfectamente alineada al ensamblar el conjunto.
Entre sus usos más comunes se incluyen esquinas para pasamanos, marcos para barandillas de protección, marcos para expositores, esquinas para protecciones de maquinaria, montantes para estanterías y soportes. Al solicitar un presupuesto, por favor, indique la aleación, el diámetro del tubo, el espesor de la pared, el radio de curvatura, la longitud de las patas, el ángulo de curvatura, el acabado superficial y un dibujo para que podamos confirmar el utillaje y el proceso de conformado.