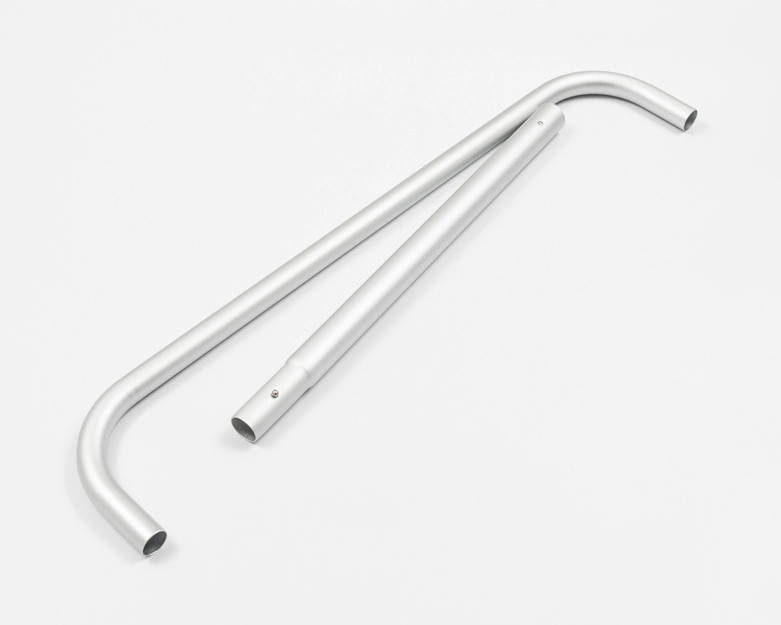
Алюминиевая труба, изогнутая под углом 90 градусов, формируется в прямой угол, а не в виде плавного изгиба, так что две ножки сходятся в квадратном углу. Она используется там, где рама, направляющая или опора поворачивают за угол целиком, а не соединяются из двух отдельных труб, что сокращает количество сварных швов, кронштейнов и точек крепления в сборке.
В качестве исходного материала используются трубы из алюминиевого сплава, обычно марок 6063 или 6061, с закалкой, выбираемой в зависимости от степени изгиба. Более мягкие трубы легче формуются при малом радиусе, в то время как более твердые обеспечивают более прямую форму и повышают прочность в процессе эксплуатации. Трубы с наружным диаметром от 12 мм до 76 мм и толщиной стенки от 1,2 мм до 5,0 мм подходят для большинства деталей угловых рам.
Изгибы под прямым углом обычно выполняются методом ротационной гибки с использованием оправки и скребкового штампа. Оправка поддерживает внутреннюю стенку, предотвращая деформацию трубы в углу, а скребковый штамп контролирует подачу материала при его вытягивании вокруг гибочного штампа. Пружинность измеряется на первой детали и учитывается в оснастке.
Радиус изгиба определяется инструментом. Для каркасных конструкций обычно используется радиус осевой линии примерно в полтора-три раза больше внешнего диаметра, а больший радиус обеспечивает более плавный переход с меньшим истончением на внешней стороне угла. Длины ножек измеряются от точек касания, поэтому на чертеже следует указать используемую точку отсчета.
Формирование прямого угла растягивает внешнюю стенку и сжимает внутреннюю, поэтому стенка становится тоньше на внешнем радиусе и может образовывать складки на внутреннем радиусе, если инструмент установлен неправильно. Толщина стенки в месте изгиба, овальность сечения и состояние поверхности с обеих сторон угла проверяются на соответствие заявленным параметрам.
Трубы могут поставляться с заводской обработкой поверхности, анодированным покрытием или цветным покрытием, причем покрытие наносится после гибки, так что угол имеет ту же поверхность, что и прямые части. В тех случаях, когда деталь видна в готовом изделии, изгибы выполняются аккуратно, чтобы сформированные поверхности при соединении с конструкцией были без следов.
Каждая партия проверяется на соответствие чертежу перед отправкой. Проверки охватывают угол изгиба, длину ножек, радиус, плоскостность сечения в углу и общее состояние поверхности. Детали, которые будут приварены или прикреплены болтами к раме, проверяются на перпендикулярность угла при сборке.
К распространенным областям применения относятся углы поручней, рамы ограждений, рамы выставочных стендов, углы защитных кожухов машин, стойки стеллажей и опорные кронштейны. При запросе ценового предложения, пожалуйста, укажите сплав, размер трубы, толщину стенки, радиус изгиба, длину ножек, угол изгиба, качество обработки поверхности и приложите чертеж, чтобы можно было уточнить технологию изготовления и формовки.